
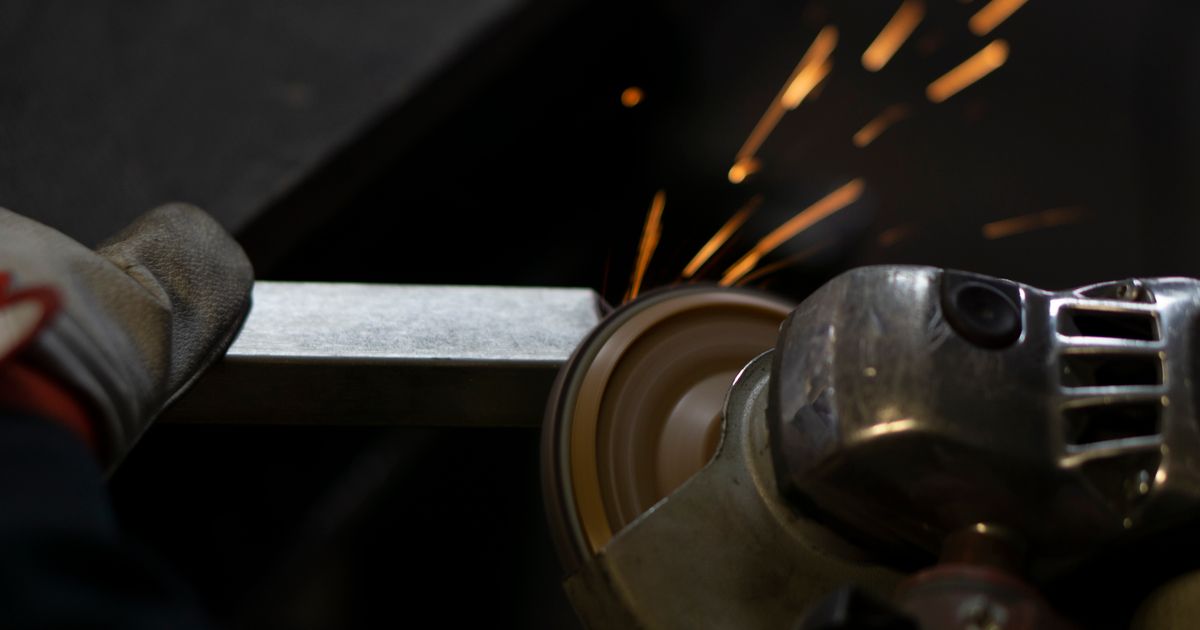
Respuesta rápida
Sostén el disco de láminas (disco flap) al ángulo para el que está diseñado su perfil: un Tipo 27 plano a 5-15 grados respecto a la pieza, un Tipo 29 cónico a 15-25 grados. Aplica presión ligera y constante, deja que el abrasivo corte, mantén el disco en movimiento y nunca lo uses por encima de sus RPM máximas indicadas.
Por qué la técnica importa más que el disco
Un disco de láminas es un abanico de láminas superpuestas de tela abrasiva adheridas radialmente a un plato de respaldo de fibra de vidrio o plástico, que se usa en una esmeriladora angular. A medida que se desgastan las láminas exteriores, se expone continuamente abrasivo nuevo, lo que produce un corte más frío y una vida útil más larga que un disco rígido aglomerado. Ese diseño autorrenovable solo funciona si presentas el disco de la manera para la que fue construido. Los dos factores principales que controlas con las manos son el ángulo de trabajo y la presión — si te equivocas en cualquiera, desperdicias el disco, quemas la pieza o ambas cosas.
El principio no es solo tradición de taller. Los estudios revisados por pares sobre maquinado con fuerza controlada consideran la presión de contacto aplicada una variable de control principal para la remoción de material y el acabado: Domroes et al. (2013) construyeron un controlador de fuerza ortogonal (presión) para desbaste robótico precisamente porque la fuerza normal a la superficie determina el resultado. Un robot regula esa fuerza con un sensor; tú la regulas con las muñecas y los hombros.
Paso 1 - Adapta el perfil del disco a tu trabajo y ángulo
Los discos de láminas tienen dos perfiles, y la diferencia es geométrica, no estética.
- Tipo 27 (plano): la cara abrasiva queda casi plana y paralela al plato de respaldo. Cuando se trabaja casi plano, sirve para acabado, emparejado (blending), desbaste ligero y acceso a esquinas (Geometría de discos de láminas T27 vs T29, 2026).
- Tipo 29 (cónico): las láminas se colocan inclinadas a ~15-25 grados respecto al respaldo, lo que presenta más abrasivo en un ataque más pronunciado. Retira material con mayor rapidez en bordes, soldaduras y contornos (Geometría de discos de láminas T27 vs T29, 2026).
Ambos perfiles se montan con la misma brida de respaldo o el mismo cubo roscado en una esmeriladora angular estándar, por lo que es fácil instalar el incorrecto sin notarlo hasta que corta mal. Si no estás seguro de cuál comprar, lee cómo elegir un disco de láminas primero.
Paso 2 - Ajusta el ángulo de trabajo correcto
El ángulo al que sostienes la esmeriladora es el factor más importante para la velocidad de corte, el desgaste del disco y el acabado. Si lo sostienes demasiado plano, el disco se vidria y bruñe en vez de cortar; si lo sostienes demasiado inclinado, produce surcos y agota su vida útil.
| Herramienta / perfil | Ángulo de trabajo respecto a la superficie | Ideal para |
|---|---|---|
| Disco de láminas Tipo 27 (plano) | 5-15 grados | Pasadas finales de emparejado (blending), área de contacto amplia, acabado, trabajo en esquinas |
| Disco de láminas Tipo 29 (cónico) | 15-25 grados | Emparejado (blending) agresivo, desvanecido, soldaduras de filete, contornos, trabajo de bordes |
Como guía general para un desgaste uniforme y un corte máximo, mantente aproximadamente entre 5-35 grados y deja que las láminas se flexionen. En los discos Tipo 27 planos, el punto ideal es bajo (5-15 grados); en los Tipo 29 cónicos, es más pronunciado (15-25 grados) (Desbaste de soldaduras, 2026, con base en referencias técnicas). Las indicaciones de los fabricantes varían ligeramente para el intervalo del Tipo 29 — una referencia técnica publica hasta 15-35 grados —, así que considera 15-25 grados el punto ideal de uso diario (Geometría de discos de láminas T27 vs T29, 2026).
Cómo encontrar el ángulo por tacto
Apoya el disco girando sobre la pieza y luego inclínalo hasta que escuches y sientas que muerde sin atorarse. Conviene que observes un flujo de chispas fino y uniforme y un patrón de rayas constante en toda el área de contacto de las láminas, no una línea estrecha bruñida en un borde. Sostener un Tipo 27 demasiado inclinado (más de 15 grados) o un Tipo 29 demasiado plano desgasta un borde de las láminas y acorta prematuramente su vida útil.
Paso 3 - Aplica presión ligera y constante
Deja que el disco haga el trabajo. Recargarte sobre un disco de láminas no hace que corte más rápido: embota la tela, transfiere calor a la pieza en vez de a la viruta y acorta la vida del disco. El grado correcto se autoafila y se mantiene frío; presionar demasiado anula esa ventaja. Los datos de laboratorio coinciden: Li et al. (2020) mantuvieron una fuerza de contacto constante durante un pulido robótico y lograron un acabado de 0.4 µm Ra, lo que demuestra que una fuerza controlada y constante —no la fuerza máxima— impulsa tanto la calidad de la superficie como la tasa de remoción de material (Li 2020, IEEE Access). Para el operador, esto significa contacto moderado y uniforme, y un avance constante, no un empujón fuerte.
Mantén el disco en movimiento con pasadas suaves y superpuestas. Detenerte en un punto sobrecalienta la lámina delgada, puede deformarla y, en acero inoxidable, puede inducir esfuerzo residual e incluso convertir la austenita en martensita frágil (Desbaste de soldaduras, 2026, según una referencia técnica).
Paso 4 - Sigue la secuencia de granos; nunca te saltes más de un paso
El desbaste y emparejado (blending) de soldaduras es una progresión, nunca una sola herramienta. Cada paso elimina la profundidad de las rayas del anterior; saltarse granos deja una «sombra» que captan tanto el ojo como la cámara.
| Grano | Trabajo |
|---|---|
| 36-40 | Remoción intensa de material, biselado / biseles pronunciados |
| 40-60 | Desbaste y emparejado (blending) de soldaduras |
| 60 | Desbarbado / eliminación de rebaba de moldeo |
| 60-80 | Eliminación de óxido, emparejado (blending) más ligero |
| 80-120 | Limpieza, refinado y preparación del acabado |
Fuente: datos de fabricantes. Para acero al carbón o acero inoxidable, la opción de batalla para emparejado (blending) es un disco de grano 40 o 60. El objetivo de acabado depende en gran medida —pero solo de forma aproximada— del grano final: la velocidad de avance, la presión de contacto, el desgaste del abrasivo y la dureza del sustrato modifican el resultado. Para consultar toda la lógica de secuenciación, revisa nuestra guía sobre la progresión de granos y por qué nunca debes saltarte más de un paso.
Paso 5 - Adapta el tipo de grano al material
La elección del tipo de grano es parte de la técnica porque el grano incorrecto trabaja en tu contra, sin importar qué tan bien sostengas el disco.
| Nivel de grano abrasivo | Comportamiento | Mejor uso |
|---|---|---|
| Óxido de aluminio | Rápido y uniforme en acero y hierro fundido, de menor costo, pero no se autoafila (se vidria bajo presión sostenida de emparejado (blending) de soldaduras) | Trabajo ligero en acero al carbón donde el costo es prioritario |
| Alúmina de zirconio | Se autoafila bajo calor y presión elevados; remoción de material agresiva | Trabajo de bordes y soldaduras en acero al carbón, hierro fundido y acero inoxidable |
| Alúmina cerámica | Se microfractura durante el desbaste y vuelve a exponer constantemente filos agudos para ofrecer el corte más frío y rápido, y la vida útil más larga | Acero, acero inoxidable, titanio, Inconel, aluminio (las versiones con recubrimiento superior resisten el embotamiento) |
Fuente: datos de fabricantes. El óxido de aluminio se vidria rápido bajo la presión sostenida del emparejado (blending) de soldaduras y no es la primera opción; el zirconio y la cerámica resisten el vidriado y duran más, lo que reduce el costo por soldadura. En metales blandos y pastosos como el aluminio, usa un grano de estructura abierta con un recubrimiento superior de estearato (lubricante) para expulsar la viruta y mantenerlo frío: el óxido de aluminio común se embota y se vidria rápidamente.
Acero inoxidable: la trampa de la contaminación
Los discos que alguna vez tocaron acero al carbón o acero aleado incrustan partículas de hierro que después se oxidan sobre el acero inoxidable y destruyen su resistencia a la corrosión. Usa solo abrasivos INOX / libres de contaminantes dedicados al acero inoxidable y conserva un juego separado para ese uso. No uses medios de carburo de silicio en acero inoxidable: pueden reaccionar con el cromo y reducir la resistencia a la corrosión; usa grano de óxido de aluminio, zirconio o cerámico en su lugar (Desbaste de soldaduras, 2026, según referencias técnicas y un instituto especializado).
Paso 6 - Respeta la velocidad y realiza las verificaciones de seguridad
- Nunca excedas la velocidad máxima de operación (MOS) indicada. Las RPM máximas indicadas en el disco deben ser iguales o superiores a la velocidad del husillo de la esmeriladora. La MOS disminuye al aumentar el diámetro; las velocidades representativas del Tipo 27 son aproximadamente 4 pulgadas ≈ 15,000 RPM, 4-1/2 pulgadas ≈ 13,200-13,300 RPM, 5 pulgadas ≈ 12,000 RPM, 7 pulgadas ≈ 8,500 RPM, mientras que un Tipo 29 del mismo tamaño funciona un poco más lento (~12,500 RPM a 4-1/2 pulgadas) (Disco de láminas, 2026, según referencias técnicas). El exceso de velocidad es el error más peligroso: un disco de 7 pulgadas con capacidad nominal de 8,500 RPM montado en el cuerpo de una esmeriladora de 11,000 RPM para 4-1/2 pulgadas puede estallar. Adapta el diámetro del disco a la esmeriladora.
- No hagas la prueba de sonido (ring test) en discos de láminas. La prueba de sonido (ring test) de OSHA (golpear y escuchar, según 1910.215(d)) se aplica a discos rígidos aglomerados; las láminas de tela de un disco de láminas amortiguan cualquier tono. Inspecciona visualmente el disco para detectar rasgaduras, fallas de adhesivo y respaldos deformados o agrietados, y haz un giro breve sin carga detrás de la guarda antes de aplicarlo a la pieza (Disco de láminas, 2026, que cita a OSHA).
- Guarda y normas. Los discos de láminas se rigen por ANSI B7.1, incorporada en OSHA 1910.215 y 1910.243: verifica que la velocidad del husillo de la esmeriladora no exceda la MOS indicada en el disco, instala una guarda adecuada entre el operador y el disco, y adapta el tamaño del disco a la esmeriladora. El factor de seguridad contra estallido en EE. UU. es 1.5 frente a 1.73 en Europa y China, por lo que los discos con clasificación estadounidense tienen un margen menor; respetar la MOS importa más, no menos.
- Nunca desbastes con un disco de corte delgado. Los discos de corte no están clasificados para la carga lateral que aplica el desbaste y pueden estallar.
Paso 7 - Retira el disco antes de que quede expuesto el respaldo
Usar un disco desgastado más allá de las láminas expone el plato de respaldo; en respaldos de plástico, esto puede lanzar residuos. Retira el disco antes de que desaparezca la tela. Si un disco oscila, se sobrecalienta, se vidria, se embota o se desgasta antes de tiempo, esas fallas pueden diagnosticarse; consulta nuestra guía de diagnóstico de discos de láminas.
La recomendación de Whitby Abrasives
La mayoría de los operadores elige por defecto discos económicos de óxido de aluminio que se vidrian en la primera soldadura y luego culpa a su técnica. Un disco autoafilable de zirconio o cerámica, sostenido al ángulo correcto con presión ligera, representa un ahorro real en costo por soldadura; las tablas de granos anteriores lo demuestran sin depender de adjetivos. Whitby Abrasives mantiene en inventario una línea económica de discos de láminas en su almacén de Whitby, Ontario. Sea cual sea el disco que compres, revisa el tipo (ángulo de trabajo), el grano y las RPM máximas marcadas antes de montarlo, porque esa información convierte la técnica correcta en un resultado repetible.
- Consulta nuestra gama completa de discos de láminas y adapta el perfil Tipo 27 / Tipo 29 al ángulo que tu muñeca adopta naturalmente.
- Si estás eligiendo tipo de grano o grano, comienza con cómo elegir un disco de láminas, luego elige un disco autoafilable disco de láminas de zirconio o cerámico para emparejado (blending) de soldaduras.
Preguntas frecuentes
¿A qué ángulo debo sostener un disco de láminas?
Sostén un disco de láminas Tipo 27 plano a 5-15 grados respecto a la pieza para acabado, emparejado (blending) y trabajo en esquinas, y un Tipo 29 cónico a 15-25 grados para remoción de material agresiva, bordes y soldaduras. Sostener un Tipo 27 demasiado inclinado o un Tipo 29 demasiado plano desgasta un borde de las láminas y acorta la vida del disco.
¿Cuánta presión debo aplicar a un disco de láminas?
Aplica presión ligera y constante, y deja que el abrasivo corte. Recargarte sobre el disco embota la tela, transfiere calor a la pieza y acorta su vida útil en vez de acelerar el corte. El contacto moderado y controlado con un avance constante brinda el mejor acabado y la vida más larga del disco.
¿Por qué mi disco de láminas no corta y solo pule el metal?
Está vidriado, por lo general porque sostienes el disco demasiado plano, presionas en exceso o usas un grano de óxido de aluminio que pierde filo bajo presión sostenida. Aumenta ligeramente el ángulo de trabajo, reduce la presión y cambia a un disco autoafilable de zirconio o cerámica que vuelve a exponer filos nuevos.
¿Puedo usar el mismo disco de láminas en acero y acero inoxidable?
No. Un disco que tocó acero al carbón o acero aleado incrusta partículas de hierro que después se oxidan sobre el acero inoxidable y destruyen su resistencia a la corrosión. Usa discos INOX / libres de contaminantes dedicados al acero inoxidable y conserva un juego separado para ese uso. Evita medios de carburo de silicio en acero inoxidable.
¿A qué RPM debe funcionar un disco de láminas?
Nunca excedas la velocidad máxima de operación indicada en el disco y asegúrate de que la velocidad del husillo de la esmeriladora no la exceda. Las velocidades representativas del Tipo 27 son aproximadamente 15,000 RPM a 4 pulgadas, 13,200-13,300 RPM a 4-1/2 pulgadas, 12,000 RPM a 5 pulgadas y 8,500 RPM a 7 pulgadas. Adapta el diámetro del disco a la esmeriladora.
¿Debo hacer la prueba de sonido (ring test) en un disco de láminas antes de usarlo?
No. La prueba de sonido (ring test) se aplica a discos rígidos aglomerados; las láminas de tela de un disco de láminas amortiguan cualquier tono. Inspecciónalo visualmente para detectar rasgaduras, fallas de adhesivo y respaldos deformados o agrietados; luego haz un giro breve sin carga detrás de la guarda antes de aplicarlo a la pieza.
Fuentes
- Organismos de normalización: ANSI/UAMA B7.1; OSHA 1910.215 — maquinaria con ruedas abrasivas; EN 13743:2017 sobre seguridad de abrasivos revestidos; marca voluntaria de seguridad oSa.
- Autores: Domroes, F.; Krewet, C.; Kuhlenkoetter, B. (2013). Aplicación y análisis de estrategias de control de fuerza para desbarbado y desbaste. Ingeniería Mecánica Moderna. DOI: 10.4236/mme.2013.32a002.
- Autores: Li, J.; Guan, Y.; Chen, H.; et al. (2020). Efector final de gran ancho de banda con control activo de fuerza para pulido robótico. IEEE Access. DOI: 10.1109/ACCESS.2020.3022930.
Compra en Whitby Abrasives
Abrasivos de grado industrial para metalúrgicos canadienses, disponibles para compra en línea y recolección local en Whitby, Ontario.
Catálogos de productos: Discos de corte • Discos de desbaste • Discos de láminas • Bandas de lija • Discos de lija • Discos de limpieza (clean & strip) • Ruedas de pulido • Ruedas de desbarbado de caucho • Ruedas de desbarbado de fibra de nylon • Ruedas de láminas montadas • Discos vitrificados para esmeril de banco • Accesorios
📧 info@whitbyabrasives.com • 📍 1450 Victoria Street East, unidad 2, Whitby, ON L1N 0N7 • Quiénes somos • Contáctanos